


La ristrutturazione di un bagno che richiedeva vetro di sicurezza laminato per 26 pannelli doccia e una parete divisoria dell'atrio si è ridotta a una domanda: quale strato intermedio manterrebbe il legame del bordo accanto al vapore e al ciclo termico quotidiano?
Il loro fornitore, Zhejiang MingDing Glass Technology Co., Ltd. (MD Glass), ha risposto con la laminazione EVA. Il vetro laminato EVA è un prodotto per vetrature di sicurezza in cui uno o più film di copolimero di etilene-vinilacetato vengono fusi tra i vetri sotto calore e vuoto, producendo un legame resistente all'umidità con bassa opacità e forte adesione. La chimica dell'interstrato determina la stabilità dei bordi, le prestazioni acustiche, il filtraggio UV e la libertà di progettazione che un'unità di vetro può offrire.
Questo articolo spiega come viene prodotto il vetro laminato EVA, come si confronta l'EVA con gli intercalari PVB e SGP, dove offre il massimo valore e cosa dovrebbe verificare un acquirente prima di approvare un ordine di vetro personalizzato.
Cos'è il vetro laminato EVA e come viene prodotto?
Il vetro laminato EVA è prodotto reticolando uno strato intermedio di etilene-acetato di vinile in un forno a vuoto, quindi non richiede l'autoclave ad alta pressione da cui dipende la laminazione PVB.
Il film inizia come un foglio termoplastico leggermente appiccicoso. Mentre il sacco a vuoto estrae l'aria, la pila di pellicola di vetro viene riscaldata a 130-150 C per un tempo di immersione controllato; il polimero EVA si reticola formando un legame simile al materiale termoindurente. Una volta indurito, non si scioglierà alle normali temperature di servizio, il che conferisce ai bordi in EVA la resistenza alla migrazione dell'umidità.
- Tagliare e lavare i vetri alla misura finale con i bordi smussati in modo uniforme.
- Disporre la pellicola EVA tra due o più lastre, aggiungendo PET stampato, rete o pellicole colorate quando specificato.
- Posizionare la pila in un sacchetto sottovuoto e creare un vuoto stretto per rimuovere l'aria intrappolata.
- Riscaldare l'unità a 130-150 C nel forno in modo che la pellicola scorra e poi reticoli.
- Raffreddare lentamente, tagliare i bordi e verificare la presenza di opacità, bolle o difetti sulla linea di giunzione.
0,38-1,52 mm Gamma standard di spessori interstrato EVA per vetrate architettoniche, docce e mobili.
130-150 C Finestra di reticolazione del forno sotto vuoto che converte la pellicola in un legame stabile e non fondente.
60-90 minuti Ciclo completo tipico del forno che include riscaldamento, immersione e raffreddamento per un'unità standard a due vetri.
1% Soglia a bassa opacità che gli intercalari EVA trasparenti di alta qualità possono mantenere dopo la reticolazione completa, mantenendo le partizioni e i pannelli del negozio visivamente neutri.
Lo stesso ciclo del forno può incapsulare strati non vetrosi: pellicola PET stampata, tessuto, rete metallica e sottili celle fotovoltaiche si legano saldamente perché la pellicola scorre attorno alla loro struttura superficiale prima che avvenga la reticolazione.
EVA vs PVB vs SGP: quale strato intermedio si adatta alle vostre specifiche di vetratura?
Per spazi interni umidi, pannelli decorativi e interstrati stampati, l'EVA offre una migliore stabilità dei bordi rispetto al PVB; per le grandi facciate esterne e le vetrate resistenti agli urti, PVB e SGP mantengono un record collaudato sul campo da più tempo.
Il PVB domina il vetro architettonico standard perché è economico, molto trasparente e ben compreso dagli ingegneri delle facciate. SGP è l'opzione ad alta resistenza quando le prestazioni post-rottura sono fondamentali. L'EVA copre le lacune: zone umide, assemblaggi decorativi e dimensioni personalizzate a basso volume in cui un ciclo in autoclave è antieconomico. Il confronto dettagliato tra pellicole goffrate PVB, EVA e SGP spiega la chimica dei materiali in modo più approfondito.
| Proprietà | Interstrato EVA | Interstrato in PVB | Interstrato SGP |
| Processo di laminazione | Forno sottovuoto, 130-150 C | Autoclave, 120-140 C | Autoclave |
| Stabilità dei bordi nelle zone umide | Eccellente, cassaforte a bordo aperto | Richiede la sigillatura dei bordi | Eccellente |
| Foschia tipica | Meno dell'1% realizzabile | Inferiore allo 0,5% | Inferiore allo 0,5% |
| Gamma di spessori del film | 0,38-1,52 mm | 0,38-1,52 mm | 0,89-2,28 mm |
| Applicazioni più adatte | Doccia, arredamento, pellicola stampata | Facciate, lucernari in intercapedini asciutte | Uragano, vetri strutturali |
Il confine non è quale film sia più forte, ma dove vivrà il limite. Reticoli EVA; Il PVB aderisce. I bordi reticolati tollerano il vapore acqueo; i bordi aderenti necessitano di una sigillatura continua per rimanere asciutti.
Prestazioni dell'interstrato EVA vs PVB
Classificazione 1-10 per le tipiche specifiche del vetro laminato umido per interni
EVA PVB
Resistenza all'umidità dei bordi
Smorzamento del suono
Rifiuto UV
Chiarezza ottica
Flessibilità di laminazione
Dove il vetro laminato EVA offre il massimo valore: schermi doccia, pareti divisorie e pannelli di sicurezza
La laminazione EVA è la scelta interstrato più affidabile per le unità di vetro esposte a vapore, spruzzi d'acqua e detergenti, poiché la pellicola polimerizzata mantiene un bordo aperto stabile anche se tagliata per garantire una visuale stretta.
Le porte della doccia rimangono prevalentemente in vetro temperato monolitico. La laminazione EVA trova il suo posto nei pannelli fissi accanto alla porta, nei divisori che separano la doccia dal lavabo e nei paraventi decorativi dove un intercalare stampato o colorato sostituisce una pellicola superficiale che potrebbe staccarsi. La stessa logica si applica alle ante degli armadi, alle balaustre interne e ai piani dei mobili che richiedono resistenza agli urti senza linee di colla visibili.
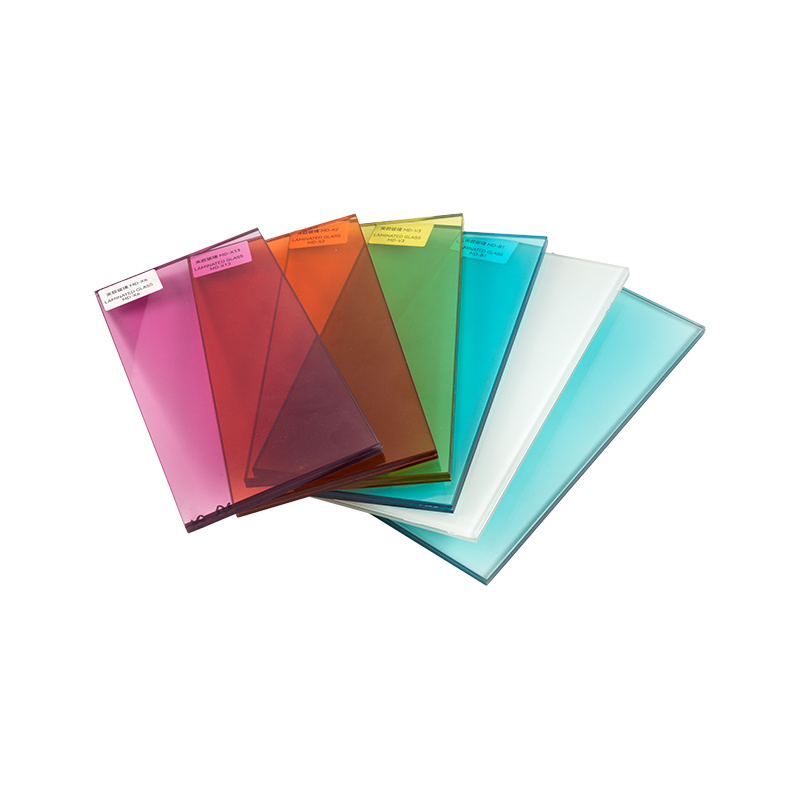 Vetro laminato colorato resistente alle radiazioni con interstrati EVA e PVB Questo vetro composito unisce i vetri temperati con pellicole colorate EVA o PVB, offrendo blocco UV, isolamento acustico e ritenzione degli urti. Considerata la discussione precedente sui pannelli doccia fissi, è adatto a pareti divisorie decorative dove si preferiscono intercalari stampati o colorati rispetto alle pellicole superficiali. Visualizza il prodotto →
- Schermi doccia e cabine doccia in cui la sigillatura dei bordi in PVB è difficile da garantire.
- Cabine umide e bagni turchi con elevata umidità continua.
- Balaustre interne e pannelli di scale che necessitano di ritenzione post-rottura.
- Piani per mobili e ante con falde stampate o colorate.
- Pannelli decorativi in cui l'intercalare stesso fa parte del design.
Il vetro stratificato sottoposto a prova di impatto è qualificato come vetro di sicurezza secondo la norma EN 14449 e, negli Stati Uniti, secondo ANSI Z97.1 e CPSC 16 CFR 1201. Per le porte doccia che devono soddisfare i codici di costruzione, verificare la certificazione stampata sull'unità effettiva, non solo sulla scheda tecnica della pellicola.
Cosa verificare quando si sceglie un fornitore di vetro laminato EVA
Un fornitore affidabile di vetro laminato EVA documenta la marca dell'interstrato, il contenuto di gel e i registri del ciclo del forno per ciascun lotto; se tali registrazioni mancano, il rischio di delaminazione dei bordi aumenta notevolmente.
Il film EVA è igroscopico prima della laminazione. La pellicola conservata a una temperatura superiore a 30 C o esposta all'aria umida trasporterà umidità nell'adesivo, producendo bolle o opacità dopo mesi di utilizzo. Le condizioni di stoccaggio all'interno dello stabilimento contano tanto quanto la scheda tecnica del prodotto finale. Chiedi se la pellicola si trova in un'area sigillata e climatizzata e se ogni carico di laminazione viene registrato con curve di tempo e temperatura.
Questa disciplina separa fornitori come Zhejiang MingDing Glass Technology Co., Ltd. da trader non verificati. MD Glass gestisce una capacità annua di vetro temperato di 50.000 tonnellate e possiede le certificazioni 3C e CE su più spessori, quindi il lavoro degli interstrati è supportato da linee di produzione già controllate per il vetro di sicurezza.
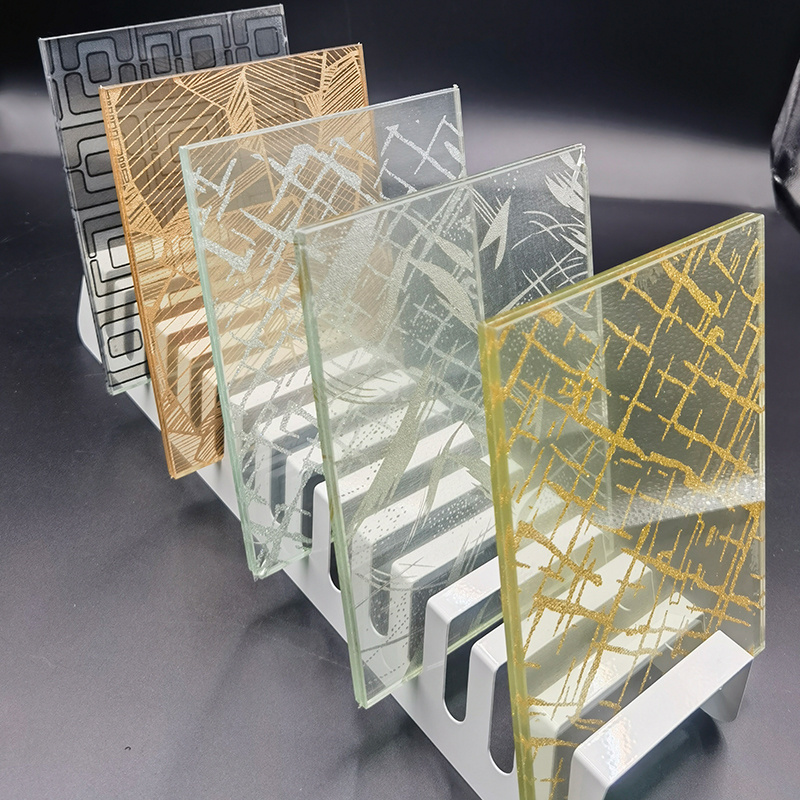 Vetro laminato cablato con intercalari PVB, EVA o SGP personalizzabili Caratterizzato da diversi modelli di strati intermedi e da una forte adesione, questo vetro laminato rimane intatto in caso di impatto e fornisce isolamento. Nel contesto, supporta la capacità produttiva certificata del fornitore, rendendolo un'opzione pratica per facciate commerciali e partizioni residenziali. Visualizza il prodotto →
- Conferma che i certificati 3C e CE elencano l'esatto spessore del vetro che intendi ordinare; I certificati da 4-8 mm non coprono le unità da 12 mm.
- Richiedere il marchio dell'interstrato e il contenuto del gel dopo la polimerizzazione, mirando a una reticolazione pari o superiore all'85%.
- Ispezionare un campione con bordi rifilati per verificare che la pellicola sia uniforme, senza bolle e senza scolorimento scuro della linea di giunzione.
- Richiedi dati di trasmittanza UV per prodotti in vetro stratificato resistenti alle radiazioni o anti-UV.
- Verificare le tolleranze di consegna: la tolleranza standard dello spessore del vetro laminato è di circa /- 0,5 mm e l'arco deve rimanere entro 3 mm per metro se non diversamente concordato.
Prova pratica: chiedere al fornitore di tagliare un campione laminato in EVA di 300 x 300 mm, immergerlo in acqua a 40 C per 24 ore e ricontrollare il bordo per eventuali sbiancamenti o separazioni. I campioni che superano questo test di solito sopravvivono per anni nell'ambiente del bagno.
Opzioni di colore, struttura e design funzionale con interstrati EVA
Gli intercalari in EVA spingono il vetro decorativo oltre una semplice tinta: quasi tutti i fogli sottili, come la pellicola in PET stampata, la pellicola serigrafica, la pellicola colorata a bassa trasmittanza o la rete metallica, rimangono incapsulati nel laminato senza la rottura della stampa che la fritta ceramica può subire sul vetro curvo.
Poiché il processo del forno sotto vuoto funziona a una temperatura inferiore rispetto a un ciclo di cottura con fritta, le pellicole colorate mantengono la loro esatta tonalità su tutto il pannello. Il colore su tutta la superficie rimane uniforme e lo strato intermedio contribuisce anche al filtraggio UV: il vetro laminato EVA resistente alle radiazioni può bloccare fino al 99% delle radiazioni UV mantenendo la trasmittanza della luce visibile specificata.
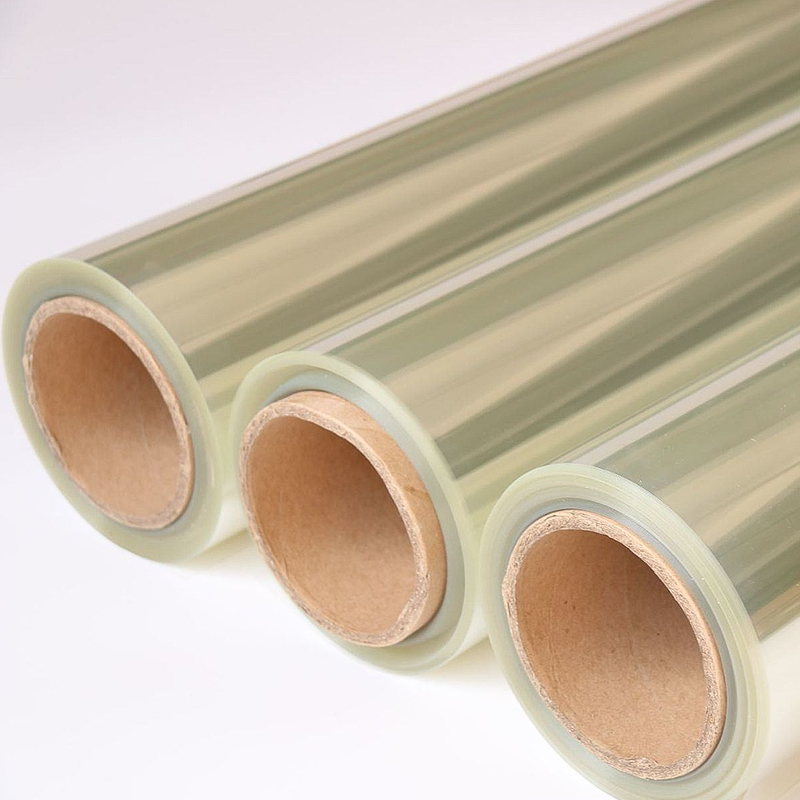 Pellicola in vetro anti-UV termoisolante antideflagrante Questa pellicola superficiale riduce il trasferimento di calore, blocca i raggi UV e attenua i riflessi, trattenendo allo stesso tempo i frammenti di vetro in caso di rottura. Il testo circostante menziona un colore uniforme e un filtraggio UV fino al 99%, quindi questa pellicola è rilevante per applicazioni di retrofit su vetro esistente. Visualizza il prodotto →
Percorsi decorativi con EVA
Film PET stampati e serigrafici per loghi e pattern; pellicola colorata con tonalità PVB inserita tra vetro trasparente; vetro sabbiato e texturizzato all'acqua laminato su supporto colorato per un effetto retroilluminato.
Percorsi funzionali con EVA
Pellicole anti-UV per vetrine di mobili; pellicole termoisolanti per coperture di lucernari sotto pensiline architettoniche; laminazione cablata o a rete per pannelli di sicurezza in cui una rete a vista aggiunge deterrenza.
Un film in PET stampato non perde nulla durante la laminazione EVA perché il vuoto e il ciclo a 130-150 C non fondono il core in PET; questo è anche il motivo per cui EVA rimane il processo predefinito per il vetro retroverniciato e serigrafato.
Domande frequenti sul vetro laminato EVA
A cosa serve il vetro laminato EVA?
Il vetro laminato EVA viene utilizzato per schermi doccia, pareti divisorie per ambienti umidi, ante di armadi, balaustre interne, piani di mobili e pannelli decorativi. L'incollaggio dei bordi resistente all'umidità e la bassa temperatura di laminazione lo rendono la prima scelta ogni volta che il vetro deve incapsulare pellicole stampate o sopravvivere in condizioni umide.
Il vetro laminato EVA può sostituire il vetro temperato?
No. La laminazione EVA fornisce ritenzione post-rottura e smorzamento del suono, mentre la tempra fornisce resistenza alla flessione e alla rottura di piccole particelle. I due processi comportano rischi diversi; molte specifiche del vetro di sicurezza li combinano, ma un'unità laminata non sostituisce automaticamente un pannello temperato laddove il regolamento edilizio richiede la tempra.
Qual è la differenza tra la pellicola EVA e quella PVB nel vetro stratificato?
L'EVA si reticola durante la laminazione in un forno a vuoto, resiste all'umidità sui bordi aperti e può incapsulare tessuti e pellicole stampate. Il PVB richiede la laminazione in autoclave, offre una chiarezza ottica molto elevata e ha una lunga esperienza all'esterno, ma necessita di un bordo sigillato per impedire l'ingresso di umidità in ambienti umidi.
Il vetro stratificato EVA è adatto per facciate esterne?
Sì, per posizioni coperte o semiesposte come tettoie, parapetti di balconi e pannelli incassati per vetrine. Per le facciate completamente esposte e gli involucri resistenti agli urti, PVB e SGP rimangono le specifiche convenzionali a causa di decenni di dati sulle prestazioni esterne. Se l'EVA viene utilizzato esternamente, specificare la pellicola stabilizzata ai raggi UV e verificare le prestazioni climatiche specifiche con il produttore.
Conclusione rapida: abbina la chimica dell'interstrato all'umidità e alla libertà di progettazione, quindi verifica la certificazione e la qualità dei bordi prima di ordinare.


